航空航天三级装备
大型工装与轻量化结构件
面向大尺寸工装、随形加强结构与晶格减重件。用无模制造缩短从设计到实物验证的周期,减少对大型模具的依赖。
快速链接
减重、节能、续航、载荷与运动性能,最终都会变成产品竞争力。 我们按行业场景匹配装备级别与工艺参数,把碳纤维应用从高成本专线制造,推进到研发、试制、工装与终端件的快速落地。
下方每个行业对应一组典型结构、推荐装备级别与交付形态。
面向大尺寸工装、随形加强结构与晶格减重件。用无模制造缩短从设计到实物验证的周期,减少对大型模具的依赖。
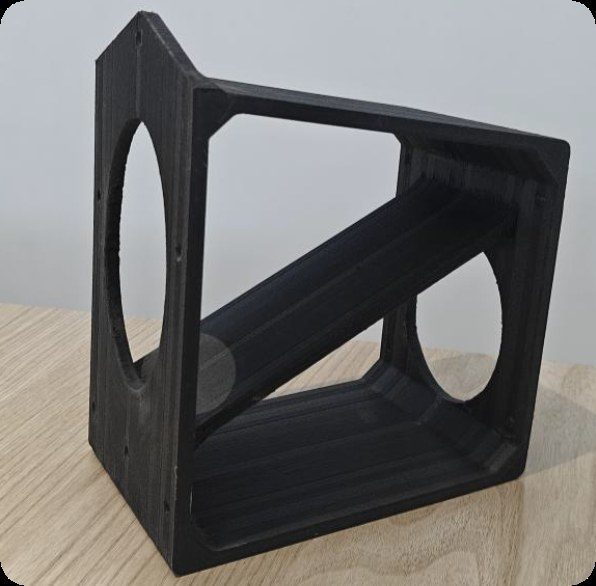
整机结构频繁改型的场景下,用无模制造替代反复开模,把单一构型的迭代周期压到天级。
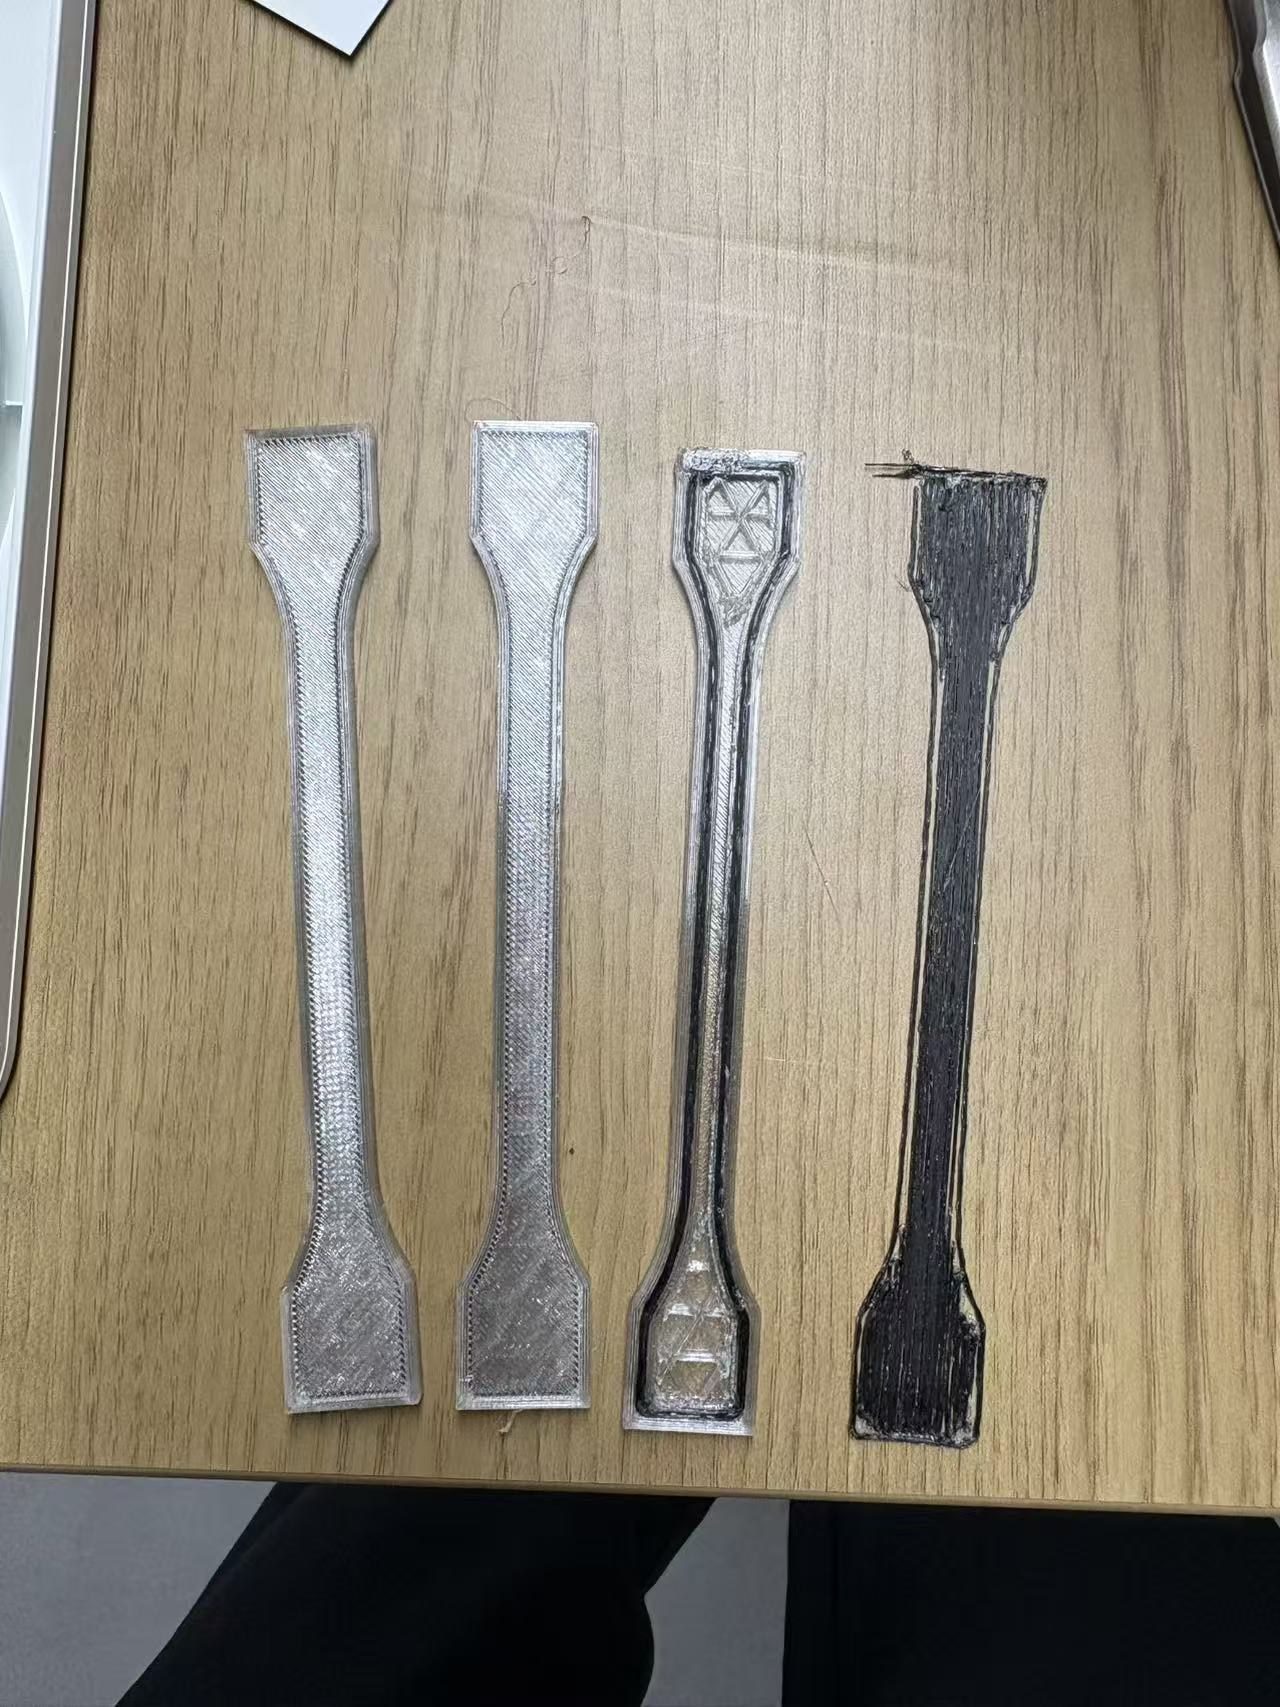
面向功能件、设备外壳与非标部件的小批量交付,兼顾轻量化收益与前期开发成本。
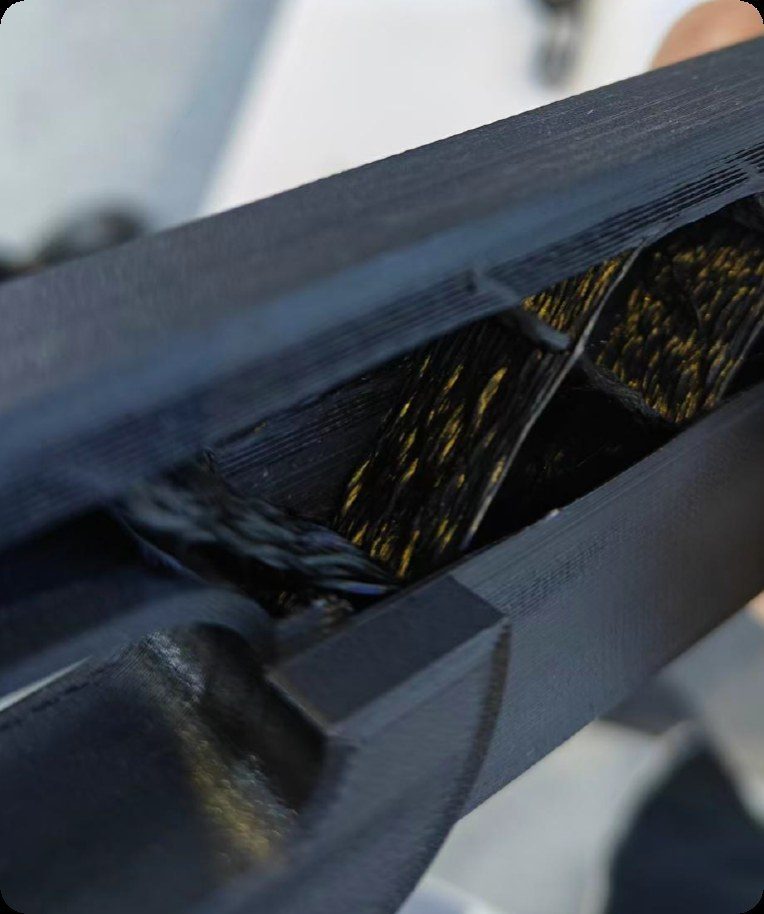
按主承力方向布置连续纤维路径,以比刚度换减重,服务机器人与自动化装备的结构件需求。
面向叶片模具与能源装备配套结构,承接大尺寸复合结构的场景化制造与产业化复制。
利用增材工艺可直接成型的优势,实现内腔流道、随形加强筋等传统工艺难以加工的结构设计。
四类主流工艺各有优势,也各有难以回避的边界 —— 而这些边界恰好是复合丝材 3D 打印的落点。
优势
性能天花板高
边界
模具贵、周期长、人工依赖强
优势
适合批量和一致性
边界
改型慢、前期开发成本高
优势
效率高、连续化好
边界
只适合管材、杆材等规则截面
优势
设备门槛相对低
边界
质量波动大、复杂结构受限
绕开开模成本,样件与小批量件交付周期从「周 / 月」压缩到「天级」。
拓扑优化、晶格减重、内腔流道、随形加强等结构可直接成型。
复合丝材、耐磨喷嘴、高温腔体、送料系统联合优化,提升稳定性。
把碳纤维应用推进到研发、试制、工装和终端件的快速落地。
每一步都有明确输出物,避免方案停留在概念层。
收集零件的结构尺寸、载荷工况、精度要求与目标批量,判断可打印性与工艺可行性,输出可行性结论与风险点。
确定材料体系、纤维路径、层间策略与装备级别,给出预期力学指标与交付周期。
在对应级别的装备上完成样件打印,配套力学性能测试样件验证,反推并锁定工艺参数窗口。
按约定形态交付零件或产线能力;结构需要改型时,无需重新开模即可快速迭代。